نگهداری و تعمیرات مدرن (Plant Maintenance)
نگهداری و تعمیرات مدرن (Plant Maintenance)
از رویکرد واکنشی تا مدیریت هوشمند و مبتنی بر قابلیت اطمینان داراییها (Asset Management)
بخش ۱
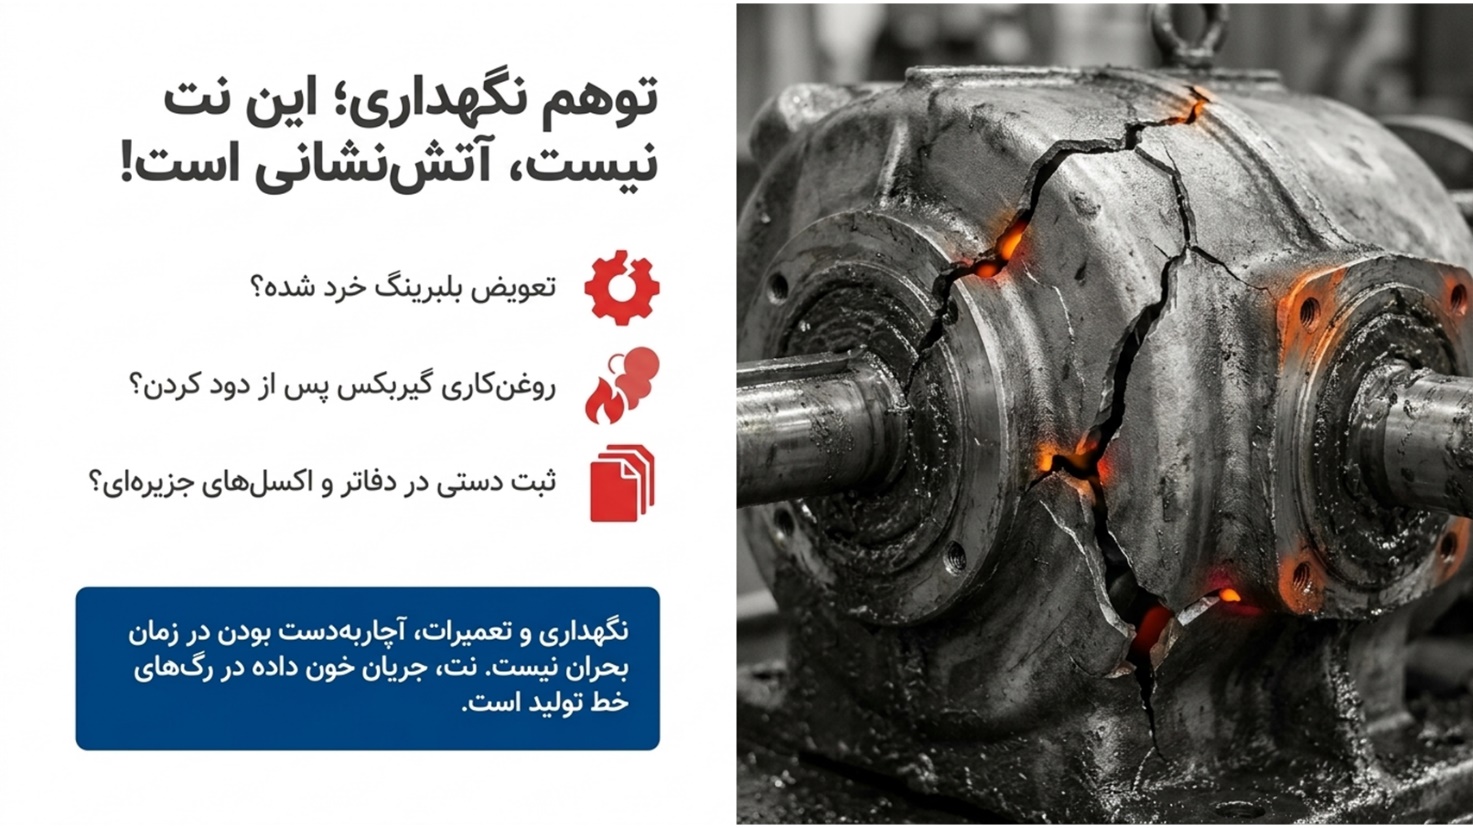
توهم نگهداری؛ این نت نیست، آتشنشانی است!
| رویکرد غلط (آتشنشانی) | رویکرد صحیح (نت علمی) |
|---|---|
| خرابی ناگهانی و حاد | پایش مستمر وضعیت و داده |
| ↓ توقف اضطراری خط تولید | ↓ شناسایی نشانههای اولیه |
| ↓ تعویض شتابزده قطعه شکسته | ↓ مداخله برنامهریزیشده |
| ↓ تکرار چرخه خرابی | ↓ حذف ریشه اصلی عیب |
۱. مفهوم توهم نگهداری (Illusion of Maintenance)
در بسیاری از کارخانجات و صنایع سنتی، مفهومی تحت عنوان «نت فعال» گزارش میشود که در واقعیت چیزی جز رویکرد انفعالی شدید یا آتشنشانی (Firefighting) نیست. در این ساختارها، پرسنل فنی مدام در حال دویدن میان دستگاهها با آچار و ابزار هستند و این تحرک به اشتباه، «پویایی تیم نت» تلقی میشود.
- تعویض بلبرینگ خرد شده: این اقدام تعمیر نیست، بلکه دفن یک شکست مهندسی است. بلبرینگها به ندرت بدون علائم قبلی خرد میشوند؛ آنها هفتهها قبل از تخریب کامل، با افزایش دما، ارتعاشات غیرعادی در فرکانسهای خاص و افت کیفیت روانکاری پیام خرابی فرستادهاند.
- روغنکاری پس از دود کردن گیربکس: روانکاری یک فرآیند تقویمی یا شرطی برای جلوگیری از تماس فلز با فلز است. وقتی دود حاصل میشود، ساختار سطحی دندهها دچار تغییر متالورژیکی برگشتناپذیر شده و فیلم روغن عملاً از بین رفته است.
- ثبت دستی در دفاتر و اکسلهای جزیرهای: ثبت سنتی اطلاعات روی کاغذ و فایلهای پراکنده، دادهها را تبدیل به «قبرستان داده» میکند. چنین اطلاعاتی امکان تحلیل آماری توزیع شکست (مانند توزیع وایبل)، محاسبه شاخصهای حیاتی (MTBF، MTTR) و تصمیمگیری پیشگیرانه را نمیدهد.
۲. اصل مهندسی: «جریان خون داده در رگهای خط تولید»
نت مدرن، آچاربهدست بودن در لحظه بحران نیست؛ بلکه ایجاد سنسورها، خطوط ارتباطی و پایگاههای داده منسجمی است که سلامت داراییها را در هر لحظه پایش میکنند. دادهها همان خون جاری در خطوط تولید هستند که در صورت پایش مداوم، پیش از وقوع سکته صنعتی (Breakdown)، هشدارهای لازم را صادر میکنند.
بخش ۲
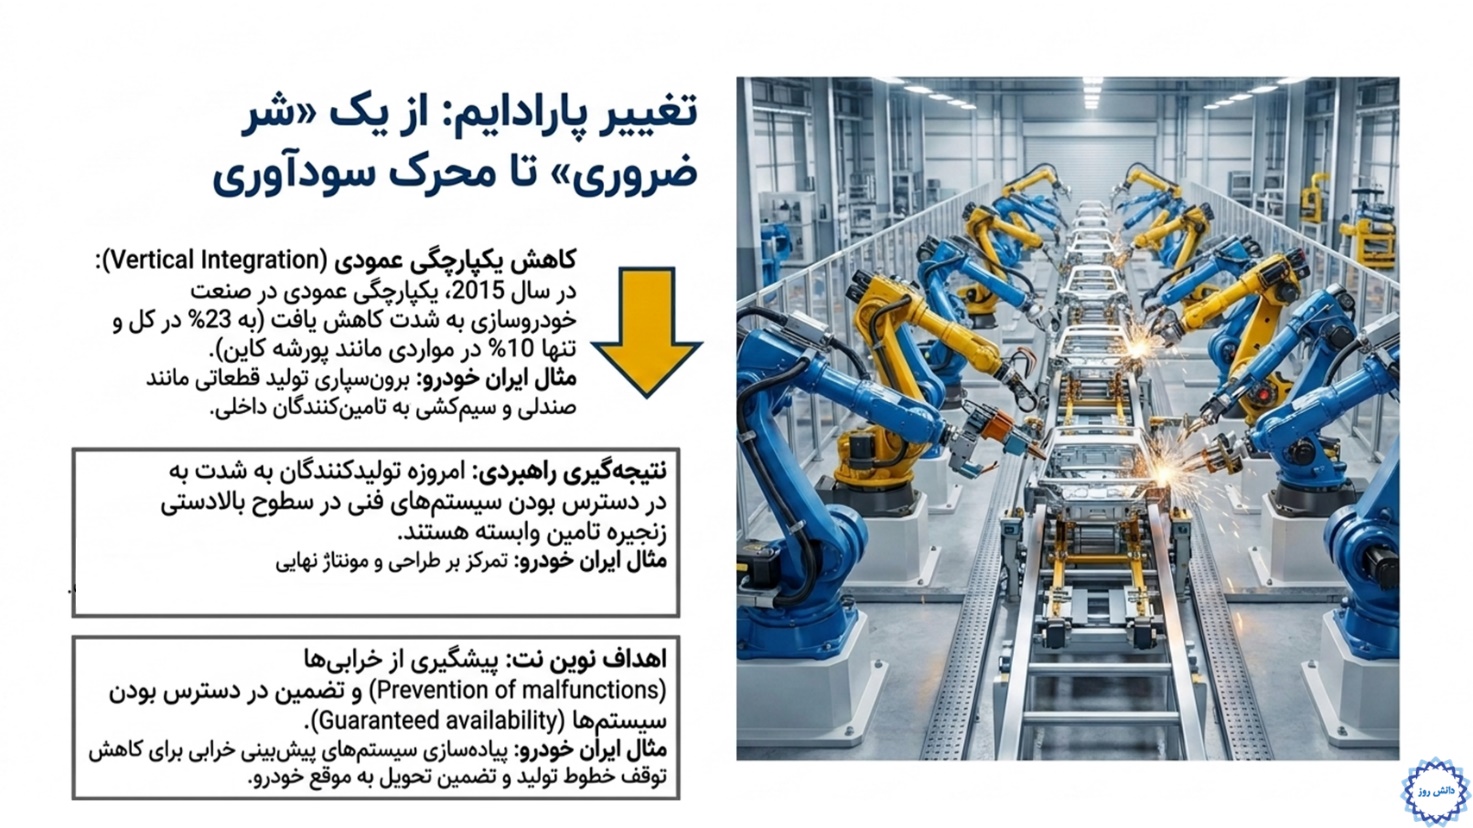
تغییر پارادایم: از یک «شر ضروری» تا محرک سودآوری
| دیدگاه سنتی | دیدگاه نوین | |
|---|---|---|
| نت = مرکز هزینه (Necessary Evil) | تکامل صنایع خودروسازی (کاهش یکپارچگی عمودی) ◄ | نت = ارزشآفرین و تضمینکننده پایداری کل زنجیره تأمین |
۱. تغییر تعریف سنتی نت
- دیدگاه سنتی: نگهداری و تعمیرات به عنوان یک «شر ضروری» (Necessary Evil) شناخته میشد؛ هزینهای تحمیلی بر دوش سازمان که تولید را کند کرده و تنها در زمان بروز فاجعه فراخوانده میشد.
- دیدگاه نوین: در خطوط صنعتی مدرن، نت یک اهرم استراتژیک ارزشآفرینی و محرک مستقیم سودآوری (Profit Driver) است. کاهش توقفات برنامهریزینشده به صورت تصاعدی بر OEE (اثربخشی کلی تجهیزات) و سود خالص سازمان اثر میگذارد.
۲. پدیده کاهش یکپارچگی عمودی (Vertical Integration)
- شواهد تاریخی: تا پیش از سال ۲۰۱۵، خودروسازان بخش اعظمی از زنجیره (از تولید قطعات اولیه تا شاسی) را در داخل کارخانه انجام میدادند. در سال ۲۰۱۵، درصد ادغام عمودی در صنعت خودرو به شدت کاهش یافت و به حدود ۲۳٪ در کل و در موارد خاص (مانند پورشه کاین) حتی به ۱۰٪ رسید.
- تحلیل صنعتی: امروزه تولیدکنندگان بزرگ (OEMs) مانند ایرانخودرو یا غولهای بینالمللی، تولید قطعات جانبی (صندلی، دسته سیم، داشبورد) را برونسپاری کرده و خود روی طراحی، ساخت بدنه و خطوط پیچیده مونتاژ متمرکز شدهاند.
- نتیجهگیری راهبردی برای نت: با کاهش یکپارچگی عمودی، وابستگی به خطوط مونتاژ بسیار حساستر شده است. توقف یک روبات در سالن بدنه یا رنگ، تمام زنجیره تأمین بالادستی و تحویل خودرو به مشتری نهایی را با جریمههای سنگین و توقف کامل مواجه میسازد. بنابراین، تضمین در دسترس بودن تجهیزات (Guaranteed Availability) و پیشگیری قطعی از خرابی (Prevention of Malfunctions) شرط بقای بنگاه اقتصادی است.
بخش ۳
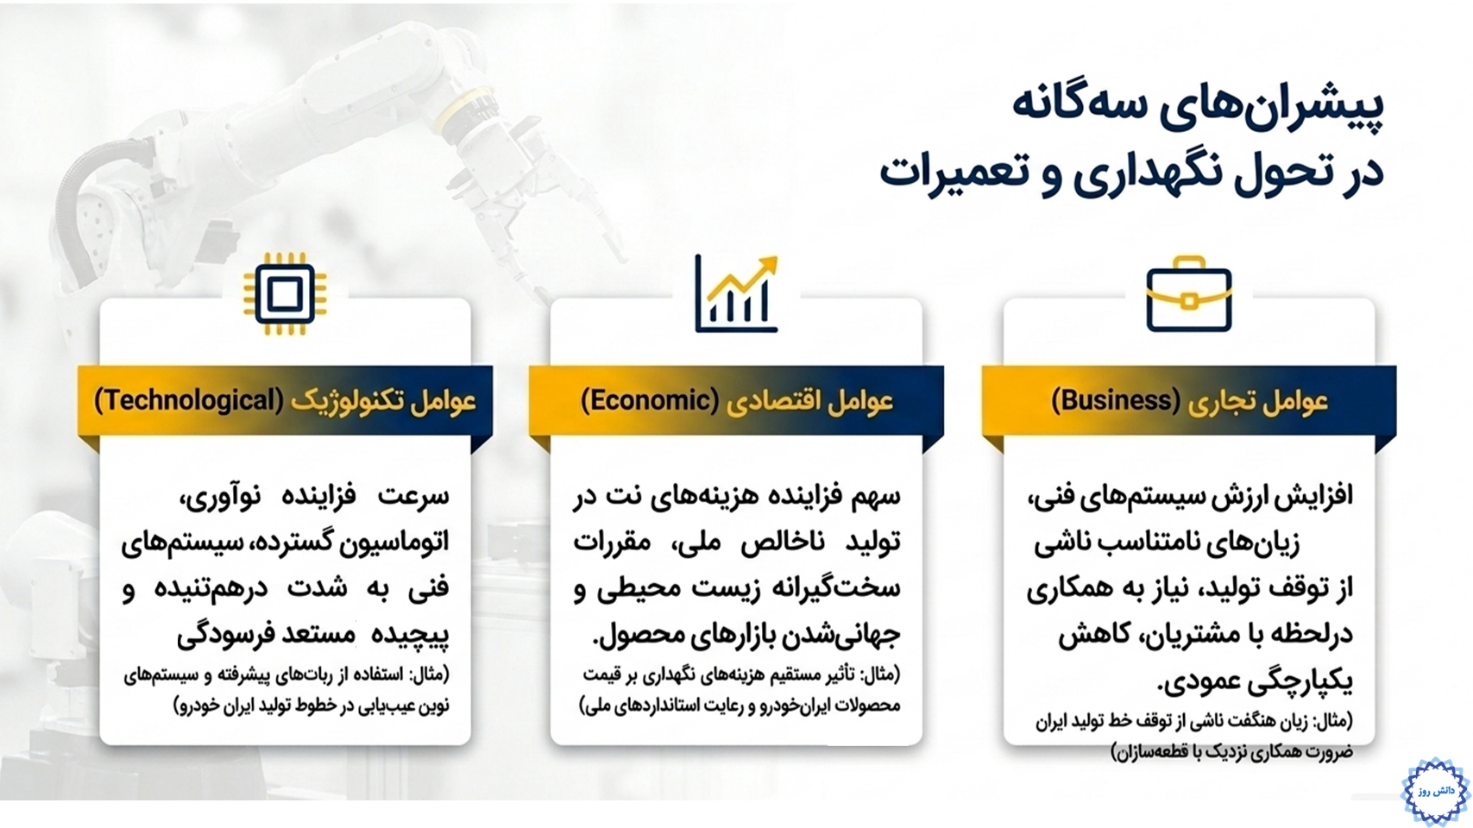
پیشرانهای سهگانه در تحول نگهداری و تعمیرات
| عوامل تکنولوژیک (Technological) | عوامل اقتصادی (Economic) | عوامل تجاری (Business) |
|---|---|---|
| اتوماسیون پیشرفته
رباتیک و مکاترونیک عیبیابی هوشمند |
سهم بالای نت در GDP
استانداردهای محیطی حساسیت قیمت تمامشده |
زیان توقف نامتناسب
تحویل بهموقع (JIT) ادغام زنجیره تأمین |
تحول استراتژیهای نت بر پایه سه محور کلیدی رخ داده است:
۱. عوامل تکنولوژیک (Technological Drivers)
- اتوماسیون گسترده و وابستگی متقابل: خطوط تولید از ماشینآلات منفرد به سلولهای یکپارچه روباتیک تبدیل شدهاند؛ از کار افتادن یک بازوی مکانیکی یا سنسور نوری در خط جوشکاری ایرانخودرو، تمام خط بدنه را متوقف میکند.
- پیچیدگی فنی و استهلاک پنهان: ماشینهای امروزی از نوع سایبر-فیزیکی (مکانیکی-الکترونیکی-نرمافزاری) هستند. استهلاک آنها دیگر صرفاً سایش مکانیکی نیست، بلکه تضعیف سیگنالهای کنترلی، خطاهای نرمافزاری و تخریبهای حرارتی الکترونیک قدرت را شامل میشود.
۲. عوامل اقتصادی (Economic Drivers)
- سهم نت در تولید ناخالص داخلی (GDP): در کشورهای توسعهیافته، هزینههای نگهداری و تعمیرات صنعتی سهم قابل توجهی از GDP را تشکیل میدهد. بهینهسازی فرایند نت مستقیماً به کاهش هزینههای ملی تولید منجر میشود.
- استانداردهای سختگیرانه زیستمحیطی: عدم کارکرد صحیح بویلرها، سیستمهای تهویه و پمپها منجر به اتلاف انرژی، افزایش مصرف سوخت و تولید آلایندگی بیش از حد مجاز میشود که جرایم سنگین قانونی به همراه دارد.
- تأثیر مستقیم بر قیمت تمامشده: در بازارهای رقابتی، کنترل هزینه نت یکی از معدود پارامترهای باقیمانده برای حفظ حاشیه سود پایدار است.
۳. عوامل تجاری (Business Drivers)
- زیان نامتناسب ناشی از توقف (Downtime Cost): در خطوط پرتیراژ، هزینه توقف هر دقیقه خط ممکن است دهها برابر دستمزد کل تیم نت در یک ماه باشد (مثال: هزینه خوابیدن خط پرس سنگین یا کوره رنگ خودرو).
- سیستم تولید بهموقع (Just-In-Time): تولید بر اساس سفارش مستقیم بازار و به حداقل رساندن انبار قطعات (Zero Inventory)، نیاز به ضریب دسترسی بسیار بالا (Availability > 95%) را اجتنابناپذیر کرده است.
بخش ۴
استانداردسازی آینده: استاندارد DIN 31051 و متدولوژی ماشینآلات ماژولار
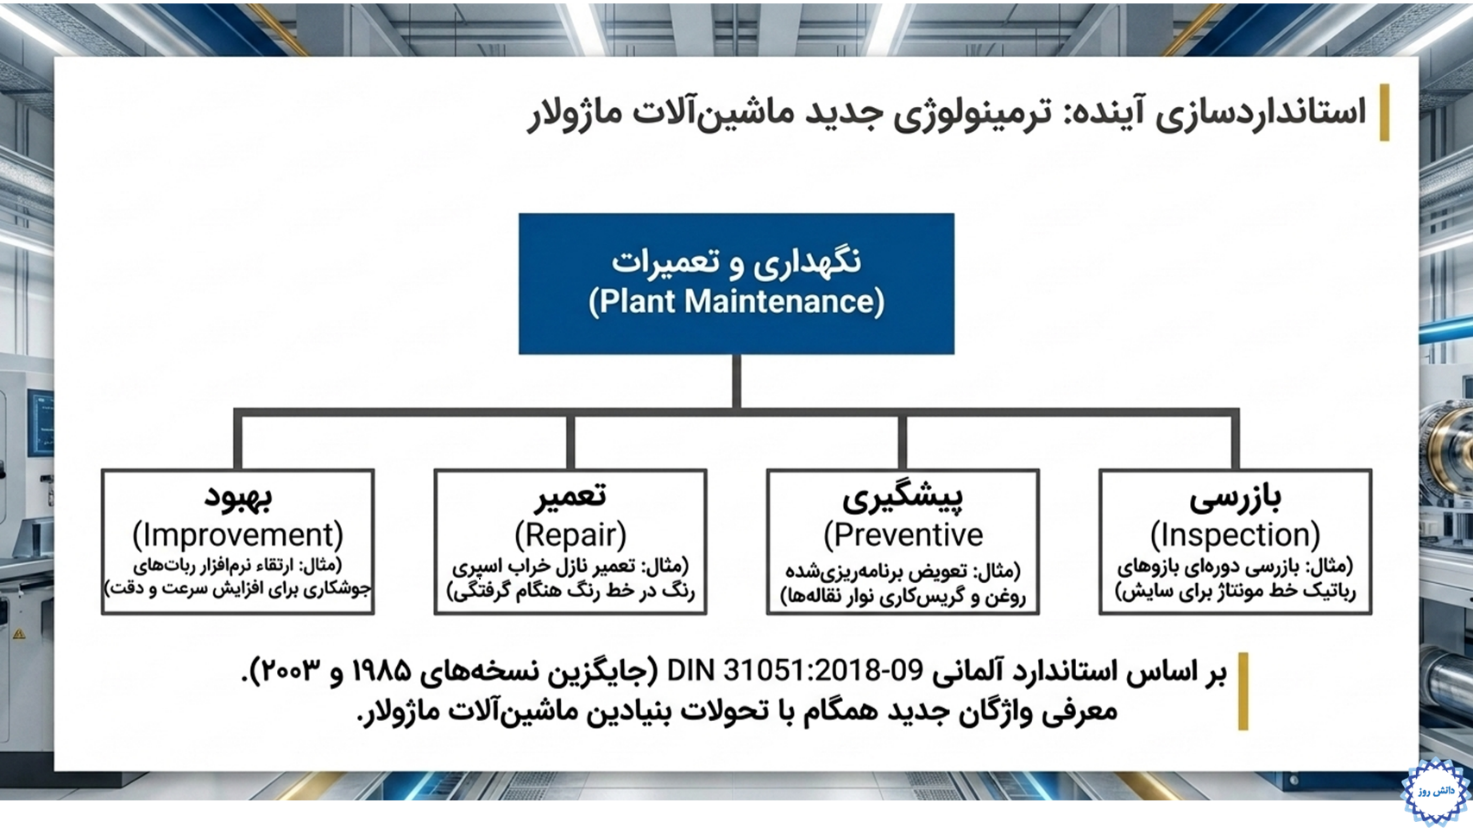
۱. معرفی استاندارد DIN 31051
استاندارد معتبر صنعتی آلمان با عنوان DIN 31051 (نسخه ۲۰۱۸-۰۹) که جایگزین نسخههای پیشین (۱۹۸۵ و ۲۰۰۳) شده است، پایهایترین استاندارد علمی برای تفکیک، تعریف و طبقهبندی فعالیتهای حوزه نت به شمار میرود.
| نگهداری و تعمیرات کل کارخانه (Plant Maintenance) |
| بازرسی (Inspection) | پیشگیری (Preventive) | تعمیر (Repair) | بهبود (Improvement) |
۲. ارکان چهارگانه نت بر اساس DIN 31051
این استاندارد، کلیه اقدامات مدیریت تجهیزات را در چهار شاخه تخصصی دستهبندی میکند:
- بازرسی (Inspection): سنجش، ثبت و ارزیابی شرایط فعلی سیستم و شناسایی پدیدههای سایشی.
- پیشگیری (Preventive Maintenance): اقدامات اجرایی جهت کند کردن روند کاهش ذخیره سایشی و حفظ شرایط مطلوب.
- تعمیر (Repair): اقدامات فنی فیزیکی به منظور بازگرداندن یک تجهیز معیوب به حالت کارکرد نامی اولیه.
- بهبود (Improvement): ارتقای قابلیت اطمینان و ایمنی سیستم، بدون دست بردن در کارکرد اصلی فرآیند (رکن افزوده شده به نسخههای متأخر).
بخش ۵
تفکیک عمیق ارکان: بازرسی (Inspection) و پیشگیری (Preventive)
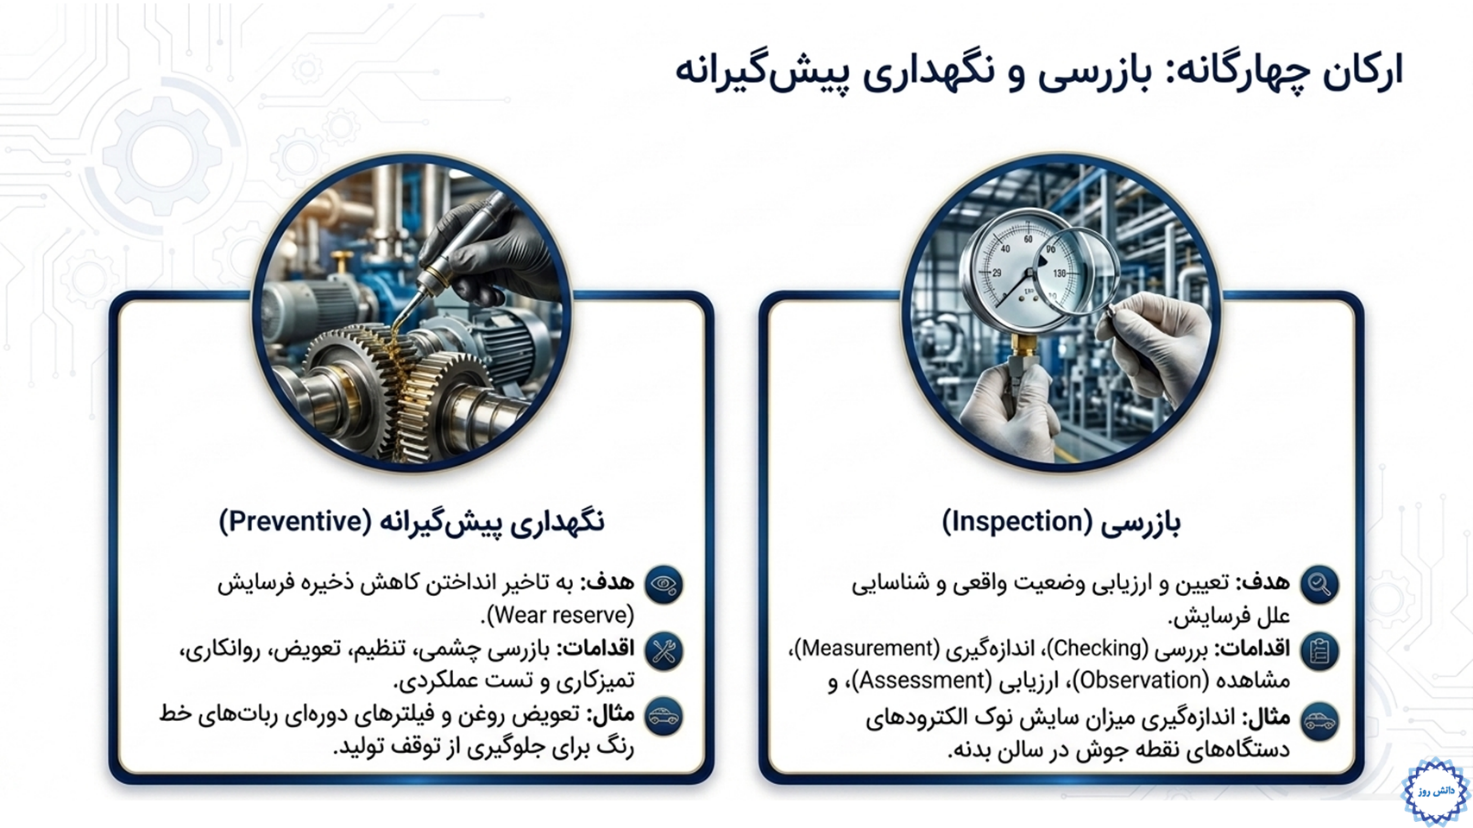
| بازرسی (Inspection) | پیشگیری (Preventive) |
|---|---|
| سنجش و اندازهگیری بدون تغییر وضعیت عملکردی فعلی دستگاه
• Checking / Observation • Measurement (سنجش لرزش/سایش) • Assessment (تحلیل فرسایش) |
انجام اقدام فیزیکی برای کند کردن روند افت عملکرد و سایش
• روانکاری و تعویض سیالات • آچارکشی، تنظیم و تست عملکرد • حفظ «ذخیره سایش» |
۱. رکن اول: بازرسی (Inspection)
- تعریف مهندسی: فرآیندی غیرتهاجمی با هدف تعیین وضعیت واقعی، نرخ تخریب و کشف ریشهای علل فرسایش قطعات.
- اقدامات کلیدی:
- بررسی و مشاهده (Checking / Observation): نظارت چشمی، بازرسی نشت، ارزیابی نشانگرهای بصری.
- اندازهگیری (Measurement): استفاده از ابزارهای ابزاردقیق (ضخامتسنجی آلتراسونیک، ترانسدیوسرهای ارتعاشسنجی، ترموگرافی فروسرخ).
- ارزیابی (Assessment): مقایسه نتایج حاصل از اندازهگیری با حدود مجاز استاندارد سازنده (Tolerance Limits).
- مثال ملموس: اندازهگیری میکرومتری میزان سایش نوک الکترودهای مسی در روباتهای جوش مقاومتی خط بدنه؛ تعیین دقیق گپ قبل از اینکه جوش بیکیفیت تولید شود.
۲. رکن دوم: پیشگیری (Preventive)
- تعریف مهندسی: اقداماتی که بر روی یک تجهیز در حال کار انجام میشود تا تخلیه ذخیره فرسایش (Wear Reserve) به تأخیر بیفتد.
- مفهوم ذخیره فرسایش: پتانسیل قطعه برای مقاومت در برابر استهلاک تا پیش از رسیدن به حد شکست حاد. اقدامات پیشگیرانه ضریب زاویه نمودار استهلاک را کاهش میدهند.
- اقدامات کلیدی:
- روانکاری منظم، تعویض به موقع فیلترها و روغنهای هیدرولیک.
- تنظیم، کالیبراسیون دورهای و تمیزکاری سیستماتیک اجزای محرک.
- مثال ملموس: تعویض برنامهریزیشده روغن و فیلترهای هوای ورودی روباتهای پاشش رنگ در سالن رنگ ایرانخودرو، جهت پیشگیری از نوسان فشار اسپری و توقف خط.
بخش ۶
تفکیک عمیق ارکان: تعمیر (Repair) و بهبود (Improvement)
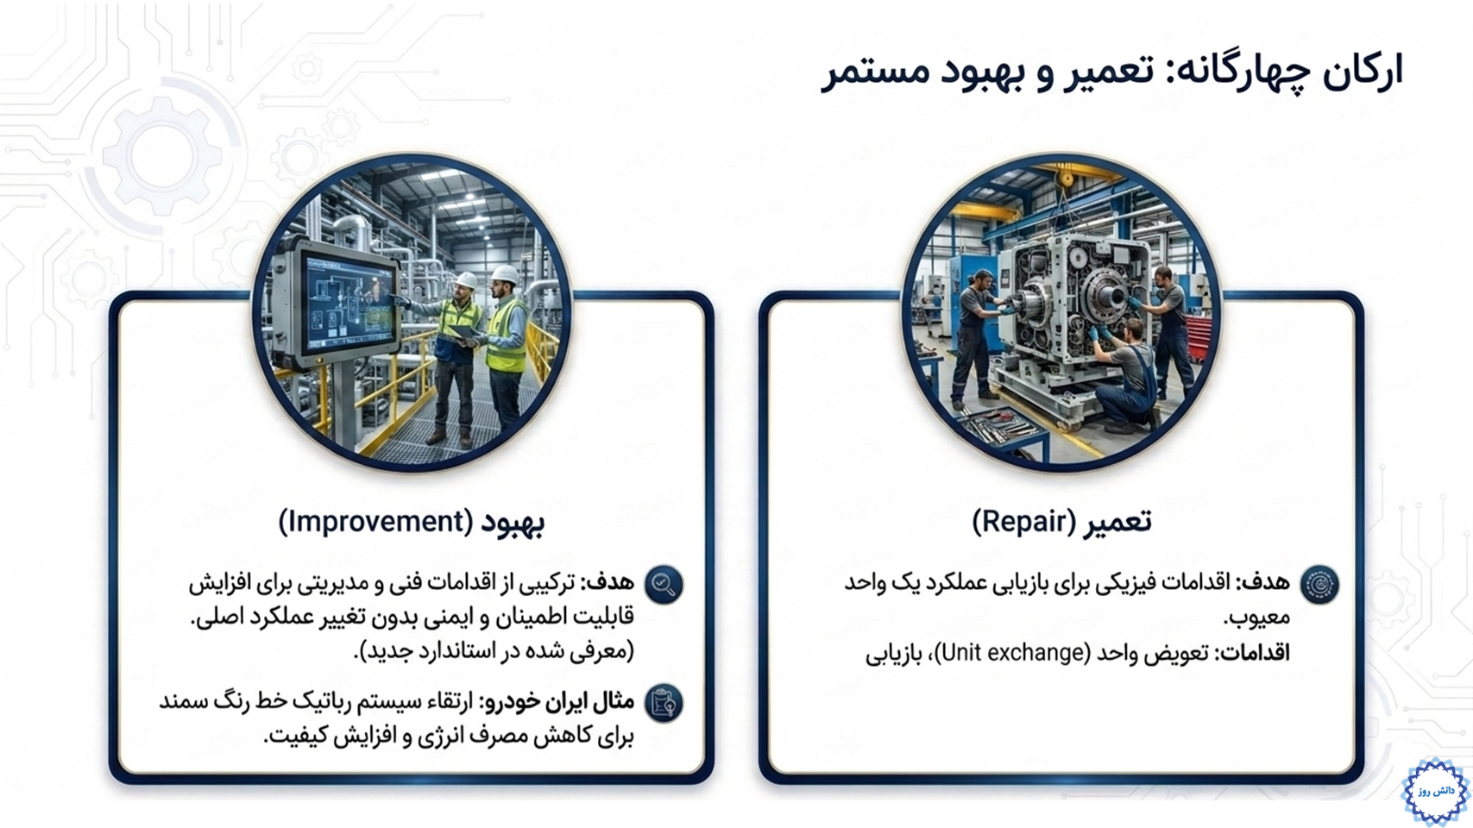
| تعمیر (Repair) | بهبود (Improvement) |
|---|---|
| بازگرداندن سیستم معیوب به عملکرد نامی و وضعیت اولیه
• تعویض ماژولار (Unit Exch.) • نوسازی یا اورهال قطعه • اصلاح نقص عملکردی |
تغییر مشخصات فنی یا مدیریتی جهت افزایش MTBF فراتر از وضع پایه و کاهش هزینههای چرخه عمر
• ارتقاء متالورژی/نرمافزار • Poka-Yoke و ایمنی پیشرفته • عملکرد اصلی دستنخورده است |
۱. رکن سوم: تعمیر (Repair)
- تعریف مهندسی: اجرای اقدامات فنی برای اعاده کارایی تجهیز یا سیستمی که به وضعیت خطا یا افت عملکرد اساسی رسیده است.
- اقدامات کلیدی:
- تعویض واحد (Unit Exchange / Modular Replacement): جایگزینی سریع کل یک مجموعه معیوب با یک واحد سالم، به منظور به حداقل رساندن MTTR (میانگین زمان تعمیر) و سپردن تعمیر واحد معیوب به کارگاه آفلاین.
- بازیابی عملکردی (Functional Restoration): جوشکاری تعمیری، تراشکاری مجدد، تعویض آببندها و کالیبراسیون مجدد قطعه.
- مثال ملموس: تعویض فوری یک سرووموتور معیوب محور سوم روبات حمل بدنه با یک یدکی انبار، جهت ازسرگیری تولید و ارسال موتور سوخته به بخش بازپیچی سیمپیچ.
۲. رکن چهارم: بهبود (Improvement)
- جایگاه استراتژیک در نسخه جدید DIN: این مفهوم مکمل تفکر کایزن (Kaizen) است. بهبود مستمر یعنی تجهیز حتی اگر مطابق نقشه کارخانه سالم باشد، با مداخلات مهندسی ارتقا یابد.
- تعریف مهندسی: ترکیبی از اقدامات فنی، نرمافزاری و مدیریتی جهت ارتقای پایداری، قابلیت اطمینان، مصرف بهینه انرژی و ایمنی، بدون تغییر دادن کارکرد فرایندی اصلی.
- مثال ملموس: تغییر سورسکد نرمافزار روبات پاشش رنگ و بهینهسازی مسیر حرکت بازو، به منظور ۱۰٪ صرفهجویی در انرژی و کاهش شتابهای ناگهانی جهت کاهش تنش روی مفاصل، بدون تغییر دادن کیفیت یا ضخامت رنگ اعمالی.
بخش ۷
سیر تکاملی تعاریف در استاندارد DIN 31051 (مقایسه عمیق ۱۹۸۵ در برابر ۲۰۱۸)
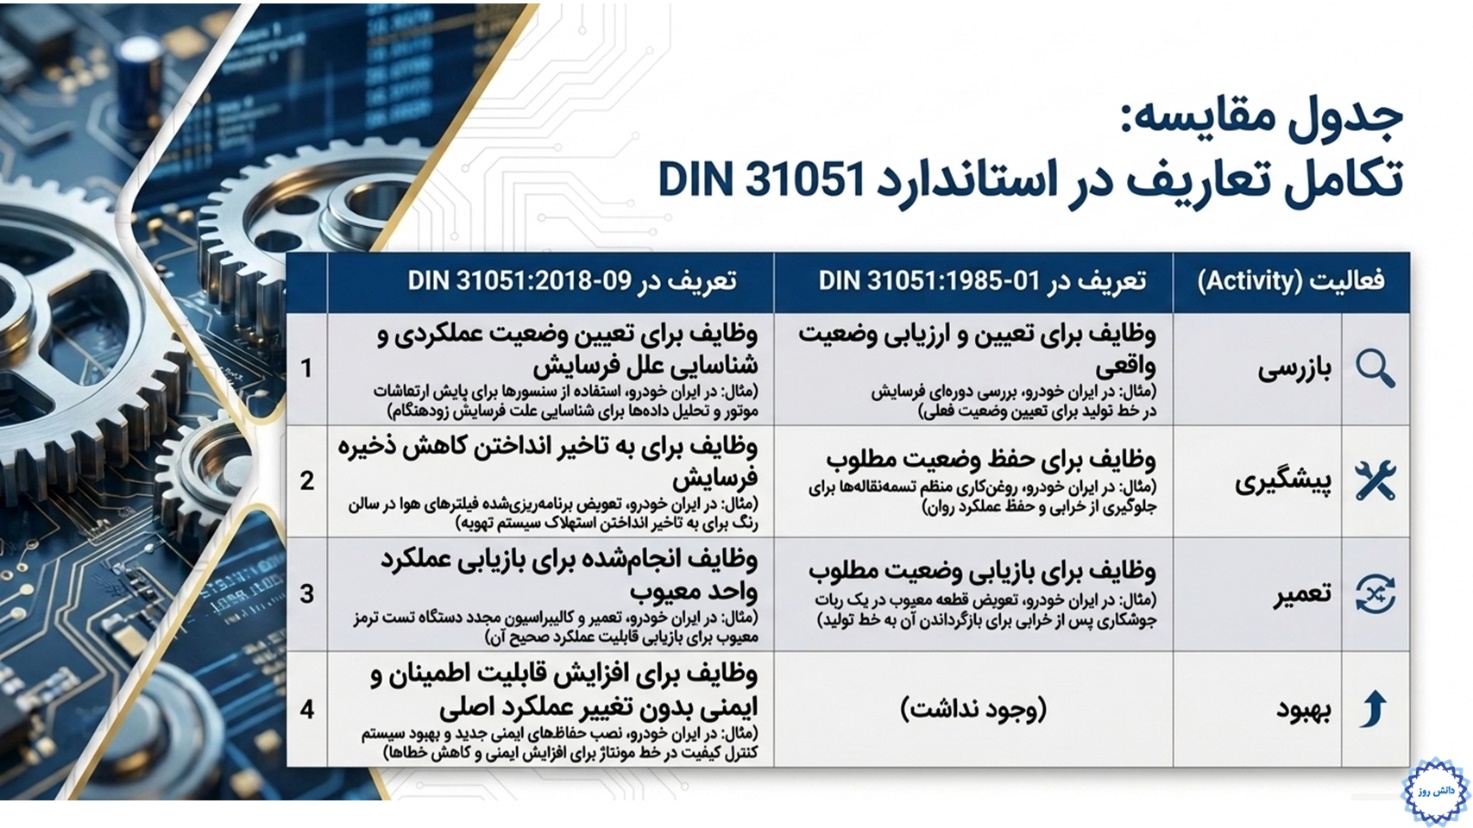
جدول زیر دگرگونی پارادایم نگهداری و تعمیرات در استاندارد ملی آلمان را نشان میدهد:
| ردیف | فعالیت (Activity) | تعریف در نسخه قدیمی (DIN 31051:1985-01) | تعریف در نسخه مدرن (DIN 31051:2018-09) | تحلیل چرایی تغییر دیدگاه |
|---|---|---|---|---|
| ۱ | بازرسی (Inspection) | وظایف برای تعیین و ارزیابی وضعیت واقعی تجهیز. (نگاه ایستا و مقطعی) | وظایف برای تعیین وضعیت عملکردی و شناسایی علل فرسایش. (نگاه علتومعلولی) | در نسخه جدید، ثبت خرابی کافی نیست؛ باید «ریشه پدیده فرسایش» (Root Cause) با روشهای آماری و سنسورها استخراج شود. |
| ۲ | پیشگیری (Preventive) | وظایف برای حفظ وضعیت مطلوب سیستم. (نگاه ثابتنگهدارنده) | وظایف برای به تأخیر انداختن کاهش ذخیره فرسایش. (نگاه دینامیک سایش) | قطعه فرسایش میپذیرد؛ کار مهندس نت این نیست که مدعی عدم استهلاک شود، بلکه باید با روانکاری و کاهش تنش، مصرف شیب ذخیره سایش را کند نماید. |
| ۳ | تعمیر (Repair) | وظایف برای بازیابی وضعیت مطلوب. (تلاش برای بازگشت به صفر) | وظایف انجامشده برای بازیابی عملکرد یک واحد معیوب. (تمرکز بر ماژولاریتی) | دیگر وقت برای تعمیر کلی در سایت تلف نمیشود؛ واحد معیوب (Module) با قطعه یدکی آماده جایگزین شده تا سیستم سریعاً به خط تولید برگردد. |
| ۴ | بهبود (Improvement) | وجود نداشت. (نت صرفاً حافظ وضعیت موجود تلقی میشد) | وظایف برای افزایش قابلیت اطمینان و ایمنی بدون تغییر عملکرد اصلی. | ارتقای ذاتی سیستمها (Proactive Maintenance) به عنوان وظیفه رسمی و استاندارد تیم نت به رسمیت شناخته شد. |
بخش ۸
روند تکامل استراتژیهای نگهداری و تعمیرات
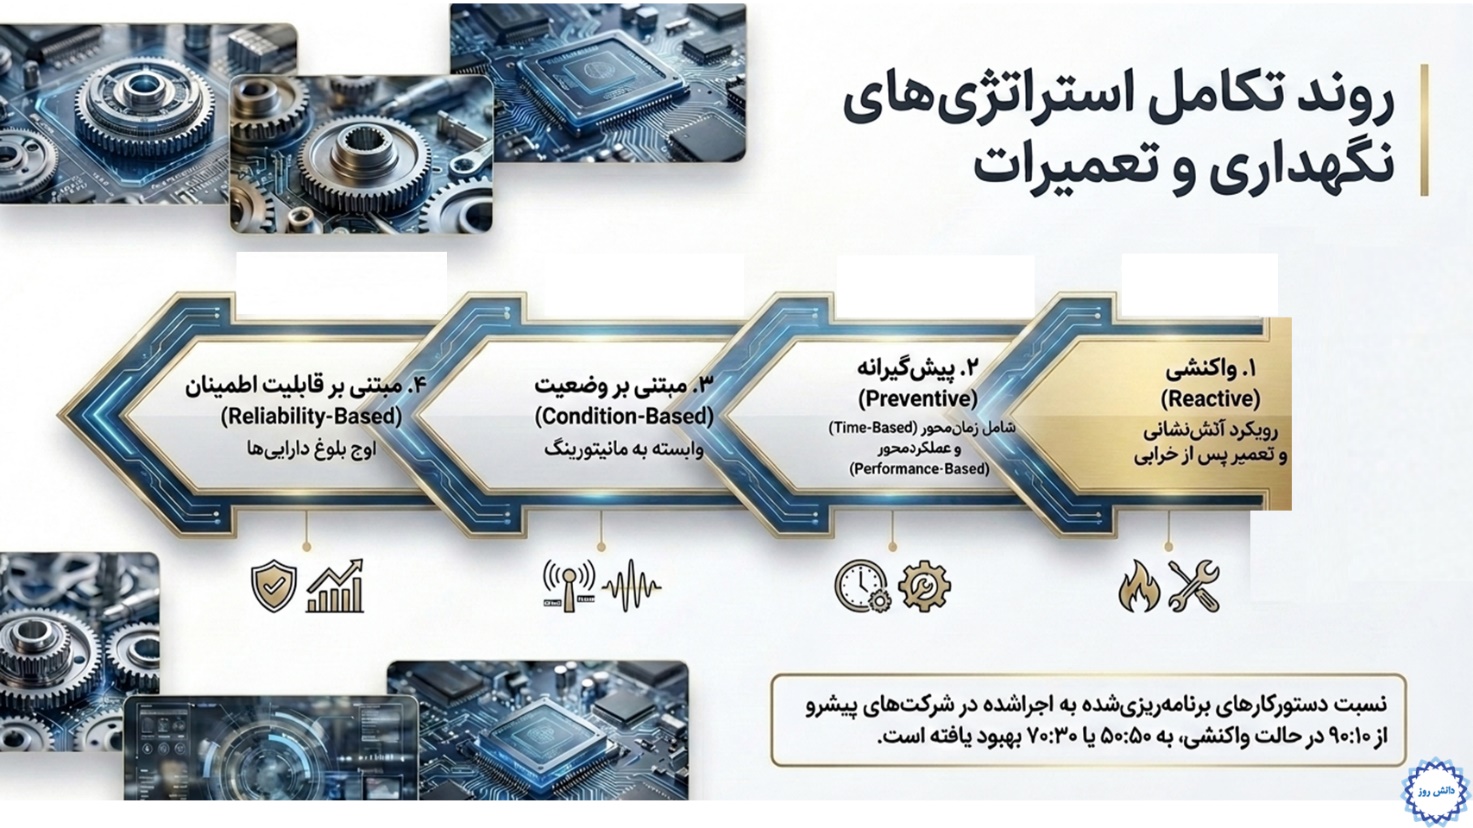
| بلوغ استراتژی ▲ | سطح استراتژی |
|---|---|
| سطح ۴ | ۴. مبتنی بر قابلیت اطمینان (RCM) |
| سطح ۳ | ۳. مبتنی بر وضعیت (CBM / PdM) |
| سطح ۲ | ۲. پیشگیرانه زمانمحور (PM / TBM) |
| سطح ۱ | ۱. واکنشی (Reactive / Breakdown / Firefighting) |
۱. سطح اول: نت واکنشی (Reactive Maintenance)
- منطق: استفاده تا مرز شکست (Run to Failure). تا دستگاه نسوزد، کسی به آن دست نمیزند.
- مشخصات: توقفهای پیشبینینشده بالا، خطرات جانی، هزینههای سرسامآور تعمیرات جانبی، عدم امکان پیشبینی زنجیره تأمین قطعات یدکی.
۲. سطح دوم: نت پیشگیرانه دورهای (Preventive Maintenance – PM)
- منطق: سرویسهای تقویمی منظم فارغ از وضعیت سلامت واقعی قطعه (Time-Based یا Performance-Based).
- نقص اساسی: تعویض زودهنگام قطعات سالم (اتلاف سرمایه) یا بروز خرابی ناگهانی دقیقاً میان دو فواصل سرویس.
۳. سطح سوم: نت مبتنی بر وضعیت (Condition-Based Maintenance – CBM)
- منطق: پایش مداوم پارامترهای فیزیکی کلیدی (پایش وضعیت / Condition Monitoring) شامل آنالیز ارتعاشات، آنالیز روغن، آنالیز آکوستیک امیشن، آنالیز حرارتی (ترموگرافی) و مانیتورینگ آنلاین جریان الکتریکی موتورها (MCSA).
- مزیت: اقدام تعمیری فقط زمانی برنامهریزی میشود که مقادیر اندازهگیریشده از حد هشدار (Warning Limit) فراتر روند.
۴. سطح چهارم: نت مبتنی بر قابلیت اطمینان (Reliability-Centered Maintenance – RCM)
- اوج بلوغ داراییها: شناسایی حالتها و اثرات شکست (FMEA) برای هر جز از ماشینآلات بحرانی و تدوین نقشه ماتریس ریسک. نت دیگر تکبعدی نیست، بلکه استراتژی ترکیبی بهینه برای هر دارایی فیزیکی است.
شاخص بلوغ دستورکارها (Work Orders Metric)
در صنایع سنتی و توسعهنیافته، نسبت دستورکارهای برنامه ریزی نشده و واکنشی به کل دستورکارها بسیار بالاست (۹۰ درصد خرابی اضطراری). صنایع پیشرو با استقرار CBM و RCM این شاخص را کاهش داده و سپس به وضعیت ایدهآل (۷۰ درصد اقدامات کاملاً برنامهریزیشده) ارتقا میدهند.
بخش ۹
واکاوی نت پیشگیرانه: زمانمحور (TBM) در برابر عملکردمحور (PBM)
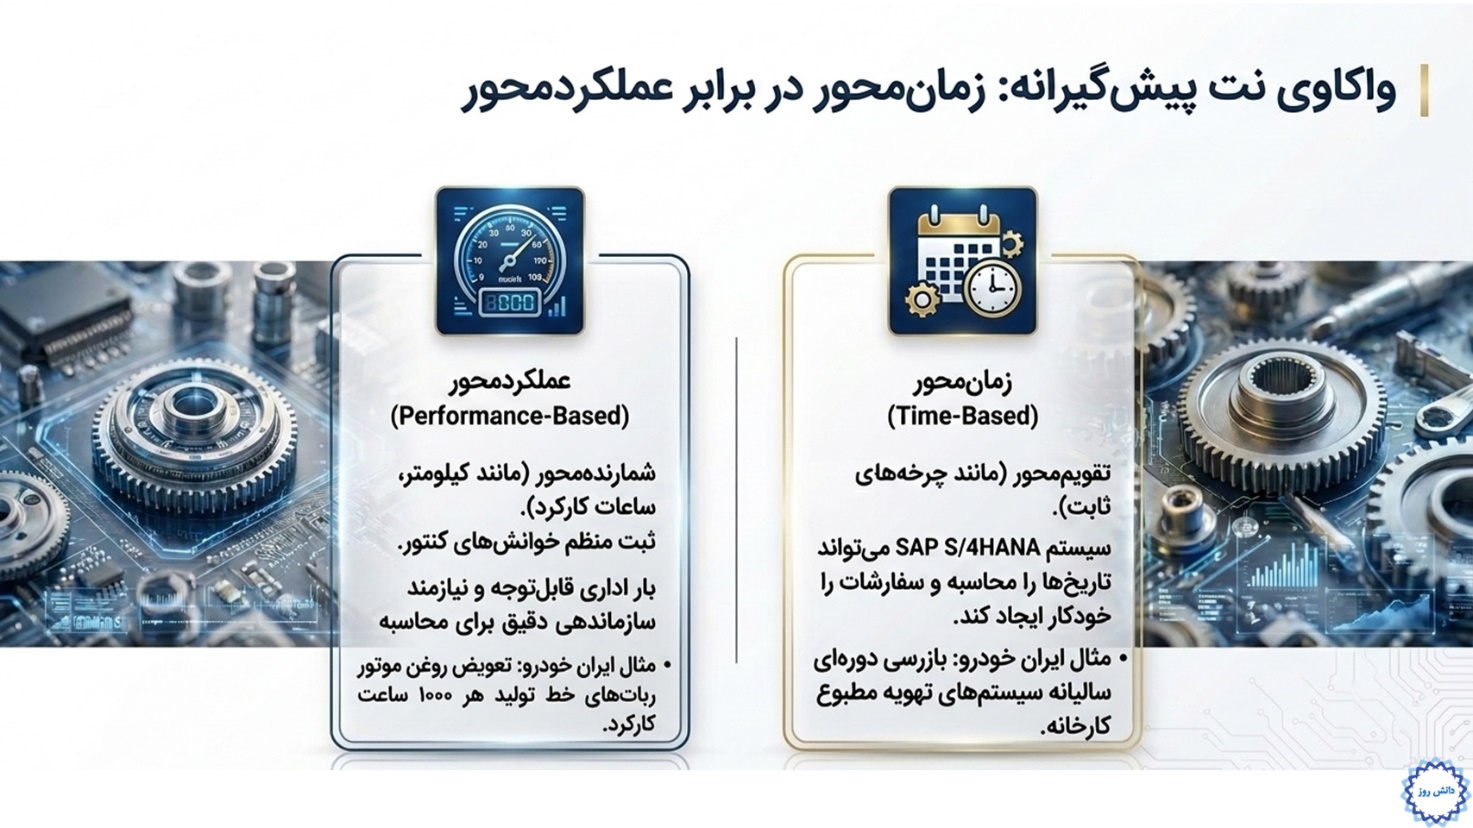
| زمانمحور (Time-Based) | عملکردمحور (Performance-Based) |
|---|---|
| معیار: تقویم (روز، ماه، سال)
مزیت: برنامهریزی تقویمی آسان عیب: نادیده گرفتن بار و استهلاک سیستم ERP: تقویم SAP S/4HANA |
معیار: سنجه کارکرد (ساعت، کیلومتر)
مزیت: همگرایی با سایش واقعی چالش: نیاز به دیتالاگر و شمارنده نمونه: تعویض روغن پس از ۱۰۰۰ ساعت |
۱. رویکرد زمانمحور (Time-Based Maintenance)
- مبنا: گذر زمان تقویمی (مانند روزانه، ماهانه، سالانه)، مستقل از میزان ساعت یا تناژ کارکرد دستگاه.
- سیستم مدیریت یکپارچه: در سامانههای سازمانی سطح بالا نظیر SAP S/4HANA (ماژول PM/EAM)، برنامههای تقویمی چرخهای به شکل خودکار تقویم نگهداری را بروز کرده و سفارش کار (Maintenance Order) را برای پرسنل صادر میکنند.
- موارد کاربرد: داراییهایی که گذر زمان فینفسه عامل فرسودگی آنهاست؛ نظیر اکسیداسیون روغن در ترانسفورماتورها، خشک شدن گریسهای پلاستیکی، رسوب در فیلترها و بررسی دورهای سالیانه سیستمهای تهویه مطبوع سالنهای تولید.
۲. رویکرد عملکردمحور (Performance-Based Maintenance)
- مبنا: میزان فشار وارده واقعی بر تجهیز که با متغیرهایی مانند شمارنده ساعت کارکرد (Running Hours)، کیلومتر پیمایش، تعداد سیکل یا تعداد ضربات پرس سنجیده میشود.
- چالش و پیچیدگی: این رویکرد نیازمند ثبت منظم و برخط خوانشهای کنتور، دیتالاگرهای PLC و انتقال بدون وقفه به سیستم نگهداری است. در صورت ثبت دستی، بار اداری و خطای انسانی در ورود اطلاعات افزایش مییابد.
- موارد کاربرد: تعویض روغن هیدرولیک بازوهای روباتیک سالن پرس بعد از دقیقاً ۱۰۰۰ ساعت کارکرد مداوم، یا بازرسی قالبهای سنبه ماتریس پس از هر ۵۰ هزار ضربه کاری.
بخش ۱۰
کالبدشکافی تجهیز؛ تمثیل بیولوژیک ماشین و لزوم زیرساختهای دیجیتال
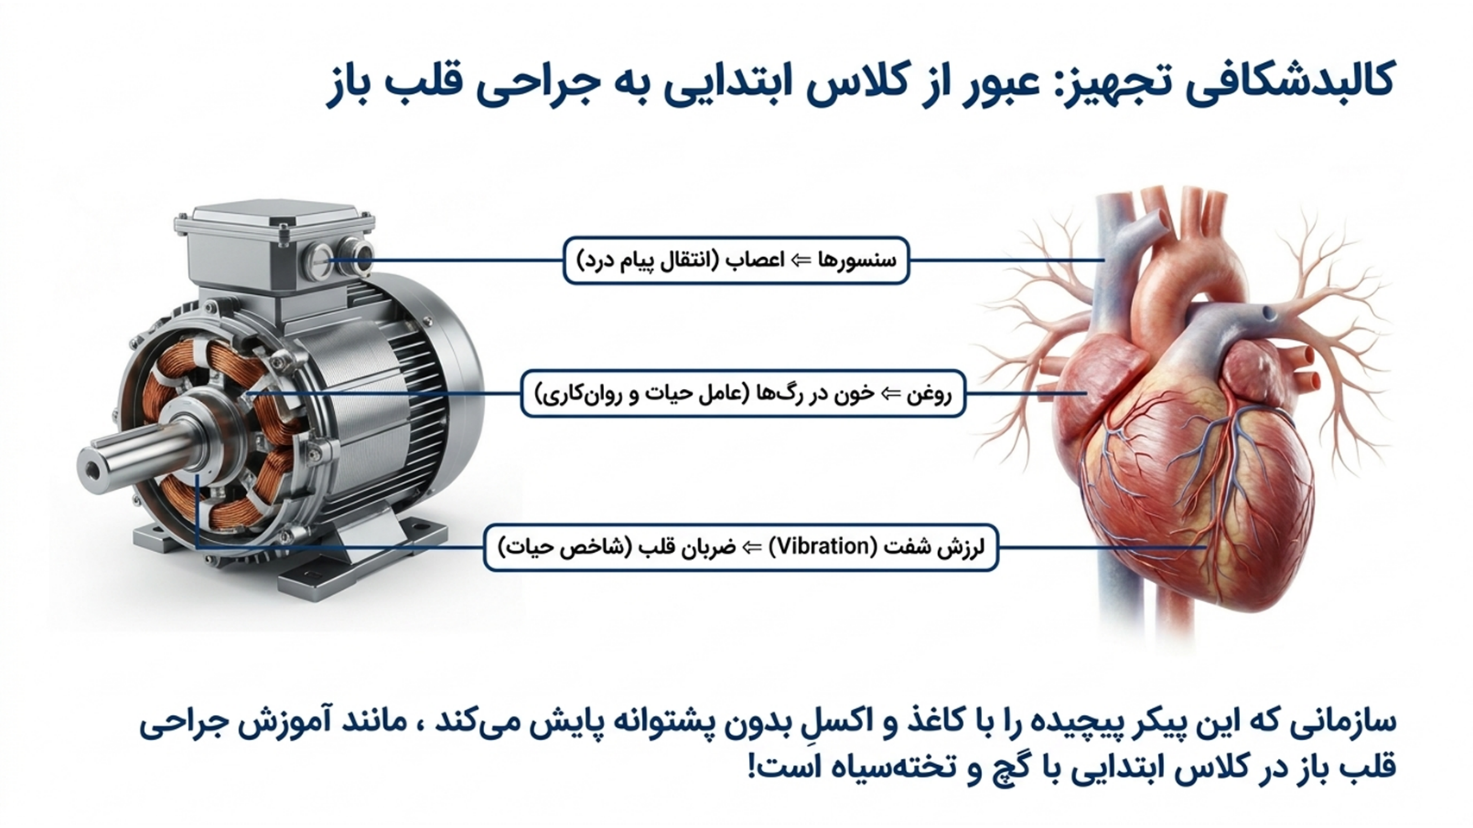
| موتور صنعتی (تجهیز مکانیکی) | بدن انسان (سیستم ارگانیک) | |
|---|---|---|
| سنسورهای پایش آنلاین وضعیت | ↔ | رشتههای عصبی و انتقال پیام درد |
| روانکارها (روغن و گریس) | ↔ | جریان خون داخل رگها و حیات بافت |
| پایش لرزش و ارتعاش شفت | ↔ | نوار قلب و پایش نبض و ضربان حیاتی |
۱. تمثیل ساختاری: موتور صنعتی در برابر ارگانیسم زنده
برای درک ضرورت پایش پیوسته، تجهیز صنعتی را با سیستم بیولوژیک انسان مقایسه میکنیم:
- سنسورها ↔ سیستم عصبی (Nervous System): همانطور که اعصاب با ارسال پالس درد، مغز انسان را پیش از مرگ بافت از سوختگی یا پارگی مطلع میسازند؛ سنسورهای پیزوالکتریک، ترموکوپلها و ترانسمیترهای فشار، علائم اولیه تنشهای متالورژیکی و خرابی را ثبت و ارسال میکنند.
- روغن صنعتی ↔ خون در رگها (Blood Stream): روغن علاوه بر کاهش اصطکاک و دفع حرارت، حاوی تمام اطلاعات حیاتی تجهیز است. همانطور که آزمایش خون وضعیت بالینی بیمار را مشخص میکند، آنالیز آزمایشگاهی روغن (Ferrography & Viscosity Test) ذرات براده فلزی، افت اسیدیته و سایش پنهان یاتاقانها را فاش میسازد.
- ارتعاش شفت (Vibration) ↔ ضربان قلب (Heartbeat): اسپکتروم فرکانسی ارتعاش شفت، دقیقاً همان الکتروکاردیوگرام (ECG) ماشین است. هرگونه نابالانسی، ناهممحوری (Misalignment)، عیوب روتور و لقی مکانیکی مستقیماً طیف دامنه-فرکانس ارتعاش را دگرگون میکند.
۲. هشدار مدیریتی: «جراحی قلب باز در کلاس ابتدایی با گچ و تخته سیاه!»
اسلاید با طرح این تشبیه صریح هشدار میدهد: یک توربین، روبات صنعتی یا الکتروموتور چندهزار کیلوواتی، یک سیستم دینامیکی بسیار پیچیده است. تحلیل ارتعاشات پیچیده این تجهیزات و پایش رفتار متغیر دینامیک آنها نیازمند:
- پلتفرمهای دیجیتال مانیتورینگ برخط (Online Condition Monitoring)
- نرمافزارهای یکپارچه مدیریت داراییهای فیزیکی (CMMS / EAM)
- تحلیلگرهای تخصصی داده با قابلیت تبدیل سریع فوریه (FFT)
سازمانی که میخواهد سلامت چنین پیکره صنعتی حساسی را صرفاً با چکلیستهای کاغذی، گزارشهای سنتی و فایلهای اکسل جزیرهای مدیریت کند، دقیقاً به مانند کسی است که تلاش میکند یک عمل جراحی قلب باز فوقالعاده حساس را روی تخته سیاه یک مدرسه ابتدایی و با گچ سفید آموزش دهد! دادهها بدون سیستمهای تحلیلی هوشمند، هیچ کمکی به نجات جان تجهیزات خط تولید نخواهند کرد.
| برای مطالعه بیشتر دوره تخصصی SAP S/4HANA PM را مشاهده فرمایید |
دیدگاهتان را بنویسید
برای نوشتن دیدگاه باید وارد بشوید.